ニュース

カスタム キャビネット アセンブリ: 最初に柱、次にコンポーネント

カスタム キャビネット アセンブリ: 最初に柱、次にコンポーネント

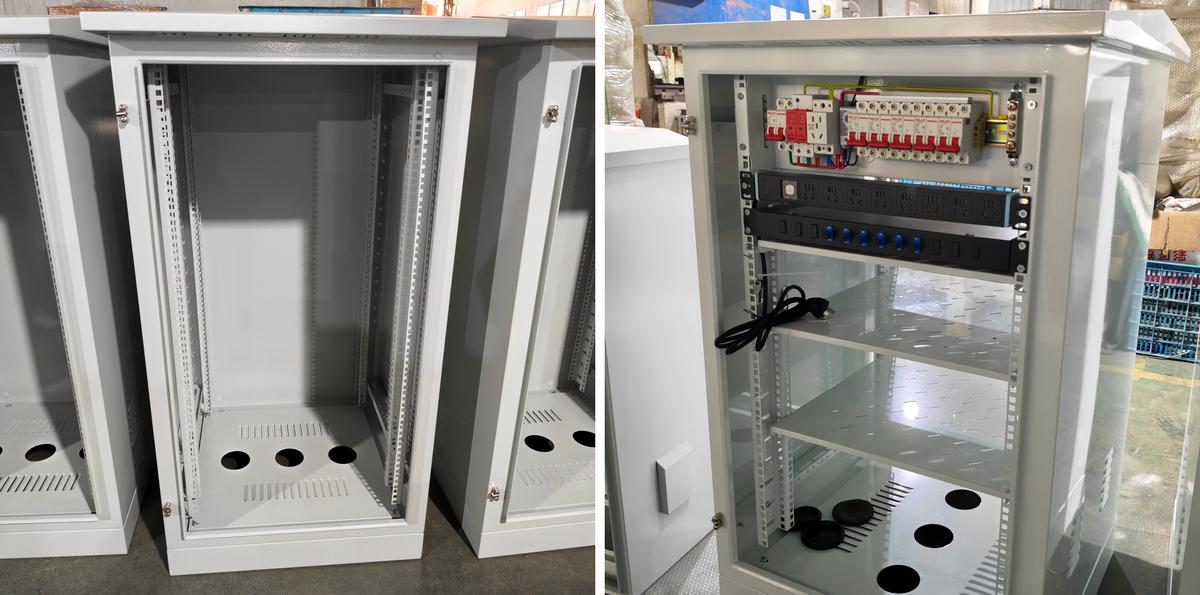
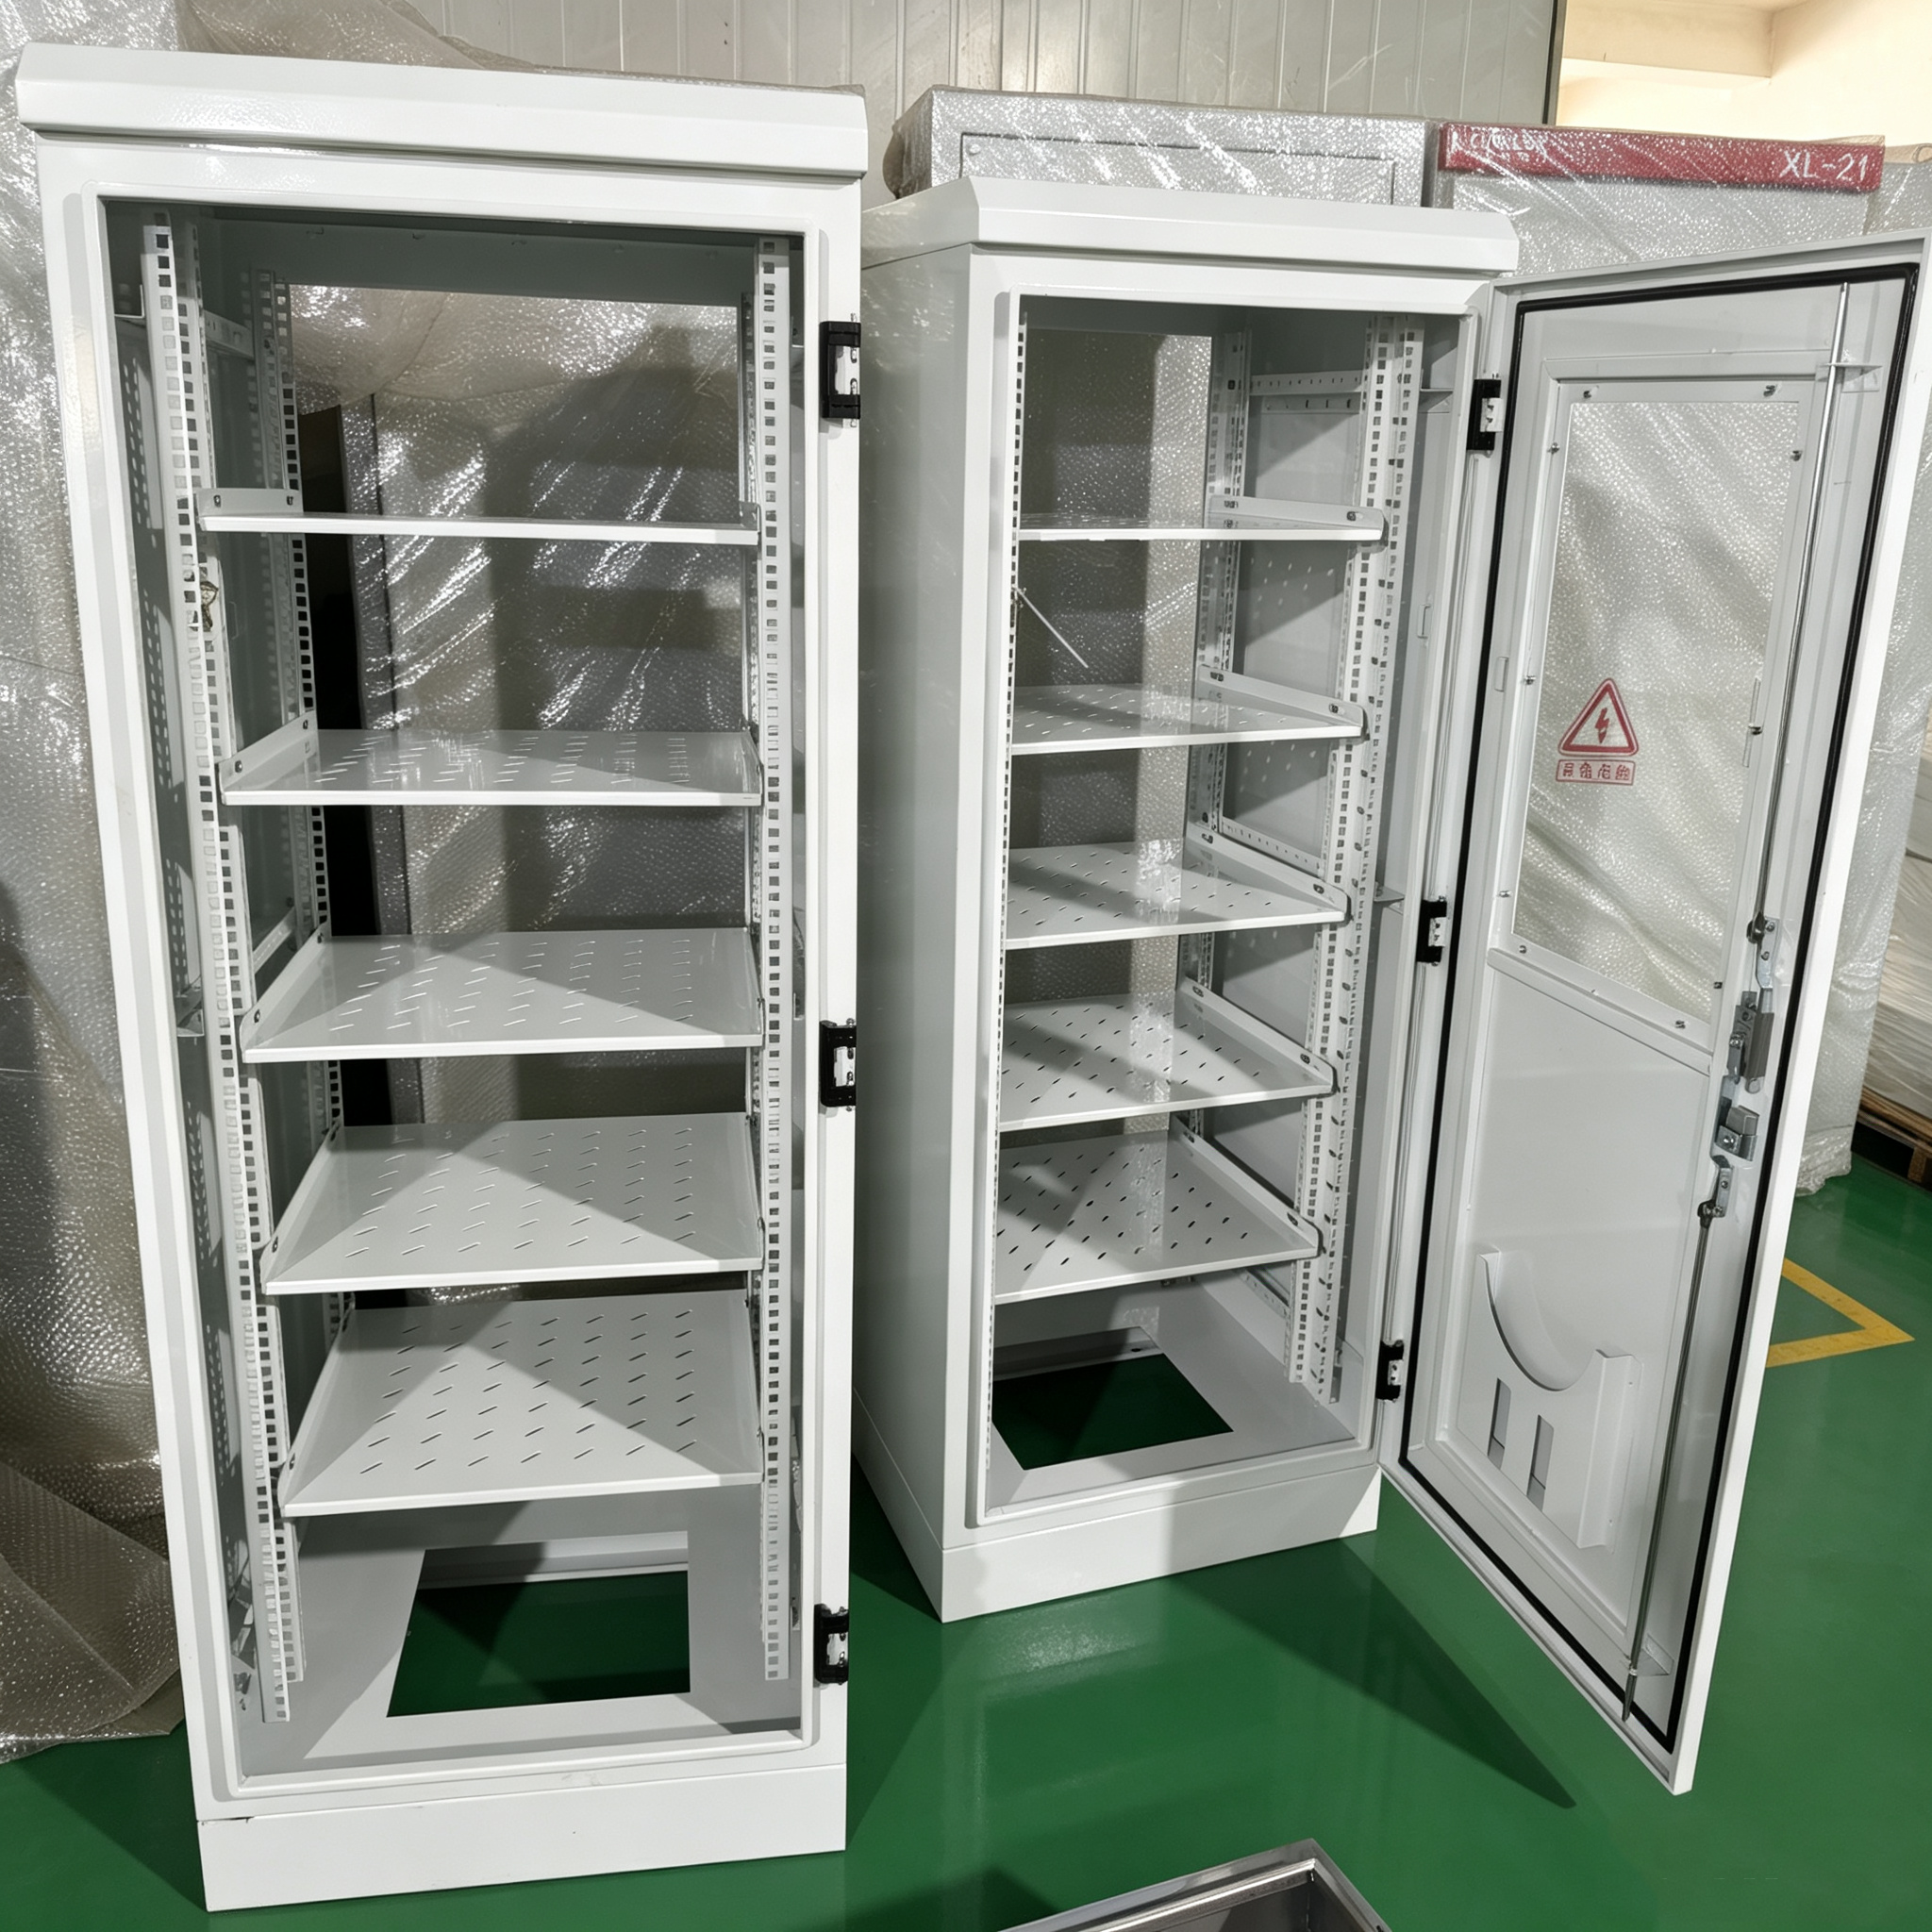
Ouyue Electric では、1 つの仕様に対して 80 ユニットの新規注文によるカスタム キャビネットの組み立てが進行中です。板金と粉体塗装が完了し、組み立てエリアのドアが開いた状態で、柱、棚、コンポーネントが一度に 1 ユニットずつキャビネットに入れられます。写真のキャビネットは現在組み立て中のラインの一部です。

新しいモデルはシェルではなく内部を変更します

新しいカスタム モデルがシェルを変更することはほとんどありません。キャビネットの寸法、支柱の深さ、棚の数、切り抜きの位置、コンポーネントの数量など、違いは内部にあります。作業開始前に、各項目は顧客の図面と照合されます。 80 個のユニットすべてが 1 つの図面に従っているため、シェルは図面に従って切断され、組み立ては構成シートに従って行われます。

列はデータです

カスタムキャビネットの組み立ては柱から始まります。柱ペアはキャビネット全体の基準であり、棚、ラック配電ユニット、およびケーブル マネージャーはすべて柱から吊り下げられます。柱を 2 ミリメートルずらして設置すると、棚の水平が崩れ、前面パネルに段差ができ、ドアに目に見える隙間ができます。対角線の測定が最初に行われ、作業が進む前に 2 つの対角線が互いに 2 ミリメートル以内に収まるようにします。

80 ユニット、1 つのデータム

80 ユニットのカスタム キャビネット アセンブリ全体にわたる一貫性は、感触ではなくツールによってもたらされます。最初のユニットが列の位置を設定すると、位置決めブロックが作成され、後のユニットが同じブロック上にドロップされるため、バッチ内のすべての列ペアが 1 つのデータ上に配置されます。バッチ作業は特定の方法で失敗します。つまり、単一のユニットは成功しますが、隣接するユニットは失敗します。顧客は現場で 2 つのキャビネットを並べていますが、ドアの隙間は異なる高さにあり、修正するには柱をリセットする必要があります。

カラムの前後の深さは、習慣ではなく機器の深さに従います。サーバー用のキャビネットは支柱を後退させて、前面にケーブル配線用の曲げ半径を残し、ネットワーク ギア用のキャビネットはアクセスできるように支柱を前に出します。カスタム キャビネットの柱は調整可能な位置で実行され、組み立てでは各ペアを目視ではなく図面に配置します。

コンポーネントを下から上へ

コンポーネントは下から上に、重い部品は低い位置に配置されます。ブレーカーの DIN レールは上部にあり、ラックの配電ユニットはバック プレートではなく支柱に取り付けられているため、サービス コールの際にユニット全体を引き出す必要はありません。棚は荷重に応じて位置を決め、重い機器はベースの近くに配置されるため、輸送や持ち上げの際に重心が低く保たれます。

棚板には穴が開けられており、穴が熱を逃がすと同時に重量を軽減します。 4 つの角を柱にボルトで固定し、前後に動かします。棚より深い機器にはブラケットが必要ですが、前端からはみ出すことはありません。インテリアは19インチ規格に準拠しているため、アダプターなしで機器パネルがフィットします。

ステージ 何が入るのか なぜその時点に留まるのか
1つ 19インチカラムペア 棚、配電ユニット、ケーブルマネージャーはすべて柱から吊り下げられています
二 棚、ブレーカーレール、配電ユニット 重い部品が最初に低くなるため、配線で機器を再度移動する必要はありません
三つ 配線とドアのボンディングジャンパ 部品を固定した後、実際のルートを測定して長さをカットします

配線と接地

配線はカスタムキャビネットの組み立ての中で最も時間がかかる段階です。キャビネット内のすべてのアース ポイントは 1 つの真鍮アース バーに戻り、ラグが取り付けられる前に各接触面がクリーニングされます。ドアは数百回スイングしても結合が失われないようにするため、ドアには別の緑と黄色の結合ジャンパーが本体に取り付けられています。写真は、アース導体がすでにコンポーネントゾーンから本体まで伸びていることを示しています。

導体のサイズは習慣ではなく負荷に従います。ブレーカー線と負荷は同じサイズで、中性点は位相と一致し、接地導体は位相導体の半分より小さくなることはありません。内部配線は支柱内のケーブル チャネルに従い、均等なタイ間隔で、導体が棚の端に押し付けられることはありません。

ベースプレートエントリー

ベース プレートには 3 つの丸いエントリがあり、それぞれにゴム製グロメットが取り付けられています。グロメットは装飾品ではありません。ケーブルはスチール製の穴を通過し、バリやせん断されたエッジが振動によりジャケットを摩耗するため、グロメットがケーブルをスチールから固定します。エントリ数は顧客のケーブル計画に従い、1 つの予備エントリのコストは 1 つの欠落エントリよりも低くなります。

エリア内のバッチフロー

80 個のユニットが一度に組み立てエリアに配置されることはありません。そのため、カスタム キャビネットの組み立てはバッチごとにゾーンで実行されます。キャビネットは単層で立っており、列間にフォークリフトでアクセスでき、完成した各バッチは次のバッチが入る前にテストに移動します。空のキャビネットは剛性が最も低いため、積み重ねると下部ユニットのドア リベートが歪み、ドアの取り付け時にのみ障害が発生します。

すべてのユニットはリリース前にチェックされます。ドアはこすれた跡のために 3 回揺れ、隙間は上から下まで均等に広がり、ラッチは完全にかみ合い、すべての棚と柱のネジは締め直されました。旅行者カードにはフィッター、日付、構成項目が記録され、カード番号によって各バッチからサンプルが抽出され、結果がバッチ記録に記録されます。

仕様

キャビネットの寸法とシートの厚さは図面に基づいて作成されます。材質のオプションは軟鋼、304 または 316 ステンレス鋼です。保護等級は IP54、IP55、IP56、および IP65 で利用可能です。 CE認証を取得しており、最小発注数は10個です。柱、棚、カットアウトの位置、コンポーネントの取り付けは、すべてのカスタム キャビネット アセンブリの顧客の図面に従います。

組み立てが完了すると、バッチは電源テストと梱包に移り、出荷はバッチごとにスケジュールされます。

関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる